
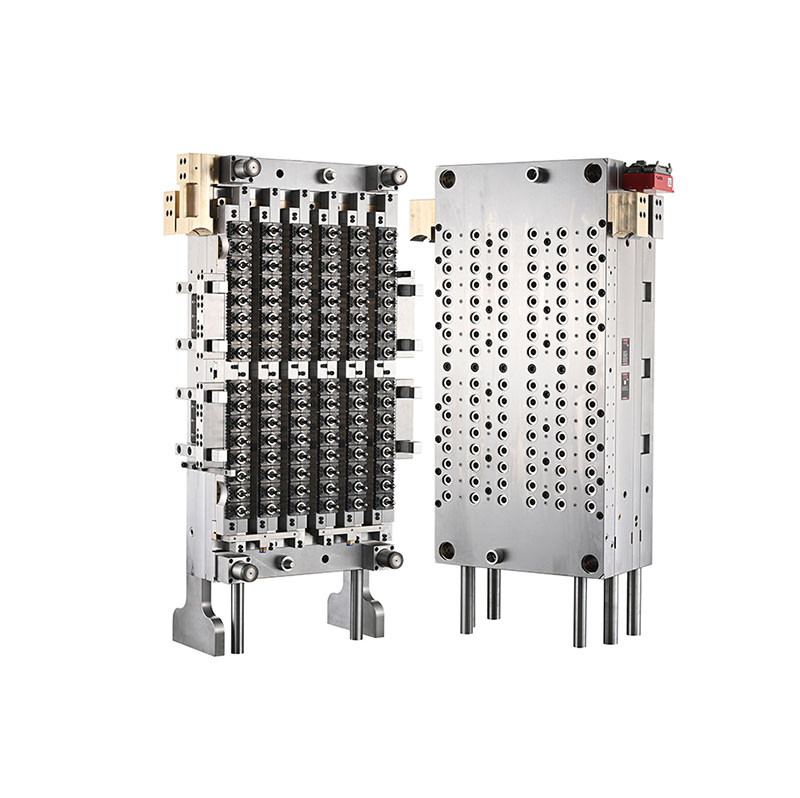
Делонг, базиран в Китай производител на шприцформи с над 30 години опит в индустрията, предоставя решения за прецизни инструменти за производство на големи обеми на пластмасови опаковки. The96-Cavity 29 25 Neck Pet Preform Форма с иглена клапае проектирано за взискателно производство на PET заготовки, съчетавайки оформление с голяма кухина, контролирана гореща система и съвместимост с автоматизирано производствено оборудване за поддържане на постоянна продукция за приложения за опаковане на напитки, храни и ежедневни химикали.
Високопроизводителната PET заготовка директно влияе върху ефективността на производството, консистенцията на размерите, използването на материала и качеството на бутилката надолу по веригата. Конфигурация с 96 кухини позволява на производителите да произвеждат множество заготовки във всеки цикъл на впръскване, докато системата с горещ канал на шибър с иглени вентили помага да се контролира доставянето на стопилка при отделни шибъри. За производителите, използващи съвместими машини за шприцване на Nestal и роботизирана автоматизация с пет станции, правилният дизайн на матрицата може да поддържа стабилно, повторяемо производство. Тази статия обяснява принципите на работа на матрицата, ключовите избори на материали, инженерните предимства, критериите за избор, изискванията за поддръжка и практическите съображения за оценка на инвестиция в PET преформа с голяма кухина.
PET заготовките са шприцовани компоненти, които впоследствие се нагряват отново и се формоват чрез разтягане и издухване в бутилки или други контейнери. Техните размери, разпределението на материала, геометрията на гърлото и състоянието на повърхността влияят на ефективността на готовата опаковка.
Формата с 96 кухини съдържа 96 отделни позиции на кухини, което позволява на правилно конфигурирана система за леене под налягане да формира до 96 заготовки в един пълен цикъл на формоване. Това разположение е особено подходящо за производители, които търсят значителен производствен капацитет, без да разчитат на множество отделни машини за формоване.
Спецификацията на врата 29/25 идентифицира предвидения дизайн на покритието на врата. Купувачите трябва да потвърдят точния профил на резбата, размерите на уплътнението, съвместимостта на затварянето и съответния чертеж на гърлото преди поръчка. Тези детайли определят дали завършената заготовка ще пасне на предвидения процес на капачка и издухване на бутилка.
Според продуктовата информация на Daelong, тази форма е предназначена за машини за леене под налягане Nestal, оборудвани с роботна система с пет станции. Действителната съвместимост трябва да бъде потвърдена спрямо модела на машината на купувача, размерите на плочата, капацитета на впръскване и конфигурацията на автоматизацията.
При леене под налягане с голяма кухина разпределянето на разтопения PET равномерно във всички кухини е голямо инженерно предизвикателство. Вариациите в температурата на стопилката, налягането, съпротивлението на потока или производителността на затвора могат да причинят разлики в теглото на заготовката, външния вид и точността на размерите.
Системата с горещ канал на шибър с иглена клапа използва подвижен щифт на вентила, за да контролира отварянето и затварянето на шибъра. Системата е проектирана да управлява навлизането на стопилка във всяка кухина и може да помогне за производството на по-чисти зони на вратата и по-последователно пълнене, когато е правилно проектирано, поддържано и синхронизирано с процеса на инжектиране.
Делонг специфицира система с горещ канал на вентилна клапа от серия PC-VG за този модел. Крайните резултати зависят от цялостния дизайн на горещата кана, състоянието на щифта на клапана, контрола на температурата, настройките за инжектиране, ефективността на охлаждане и подготовката на PET смолата. Купувачите трябва да поискат тестване на матрицата и оценка на проба, за да проверят ефективността при техните действителни работни условия.
Изборът на материал е от съществено значение за PET заготовка с голяма кухина, тъй като отделните компоненти изпитват различни комбинации от топлина, налягане, триене и повтарящо се механично движение. Подходящите инструментални стомани и материали за горещи канали спомагат за стабилността на размерите, устойчивостта на износване и надеждната дългосрочна работа.
Следващата таблица обобщава материалите и инженерната информация, публикувана от Daelong за тази форма.
| Компонент | Определен материал | Публикувана твърдост | Инженерна цел |
|---|---|---|---|
| Кухина и ядро | Германия 2316 стомана | HRC 42–45; прецизно закаляване до HRC 50–54 | Формира геометрията на преформата и поддържа устойчивост на износване |
| Халка за врата | Германия 2316 стомана | HRC 45–50 | Оформя покритието на врата и интерфейса за затваряне |
| Щифт на вентила | Японска стомана SKD51 | HRC 58–60 | Контролира отварянето и затварянето на портата |
| Дюза за горещ канал | Американска берилиева мед | HRC 37 | Поддържа пренос на топлина в модула на дюзата |
| Колекторна плоча | Стомана H13 | HRC 35–38 | Поддържа структурата на колектора с горещ канал |
| Основна плоча | P20 инструментална стомана | HRC 27–32 | Осигурява структурна опора за модула на формата |
Забележка: Стойностите за твърдост по-горе следват публикуваните спецификации на продуктовата страница. Купувачите трябва да потвърдят окончателните сертификати за материали, състоянието на топлинна обработка, спецификациите на компонентите и записите от инспекции в одобрената техническа документация.
Делонг също съобщава за толеранси на обработка от 0,003–0,005 mm, взаимозаменяемост на компонентите до 90% и концентричност на дебелината на стената на заготовката от ±0,0075 mm при L = 100 mm. Това са важни точки за техническа оценка; техните методи на измерване, места за проверка и критерии за приемане трябва да бъдат съгласувани преди приемането на производството.
Основното предимство на конфигурацията с 96 кухини е способността й да формира много заготовки във всеки цикъл. Когато се съчетае с машина за впръскване с подходящ размер, балансирано пълнене, ефективно охлаждане и автоматизирана обработка, това оформление може да помогне на производителите да увеличат производителността, като същевременно използват по-добре производственото пространство.
Въпреки това, действителният брой на приемливите заготовки, произведени на час, зависи от времето на цикъла, наличността на машината, стабилността на процеса, планираната поддръжка и процента на отхвърлените части. Поради това планирането на производството трябва да използва проверени данни от изпитвания, а не само преброяване на кухини.
Постоянното тегло на заготовката, размерите на гърлото и дебелината на стената са от съществено значение за формоването с разтягане и издухване надолу по веригата. Разликите между кухините могат да доведат до неравномерно разпределение на материала, непостоянна якост на бутилката или повишен процент на отхвърляне.
Добре проектираната гореща канака, прецизно произведените компоненти на формата и балансираното охлаждане могат да помогнат за намаляване на тези вариации. Рутинното вземане на проби и идентифицирането на кухини са полезни за откриване на проблеми, преди те да засегнат голяма производствена партида.
Делонг идентифицира структурата на взаимозаменяемата кухина като едно от инженерните предимства на формата. Сменяемите компоненти могат да опростят целенасочената поддръжка, тъй като износена или повредена секция може да бъде обслужена без подмяна на целия модул на формата.
Купувачите трябва да потвърдят действителния обхват на взаимозаменяемост, наличността на резервни части, процедурите за подмяна и изискванията за проверка на размерите. Тези подробности помагат на екипите по поддръжката да оценят времето на престой и да подготвят подходящи резервни запаси.
Високоскоростното производство на заготовки зависи от повече от ефективността на инжектиране. Оборудването за обработка, охлаждане, транспортиране, инспекция и продухване надолу по веригата трябва да работят заедно. Съвместимостта с предвидената система за автоматизация помага за намаляване на ръчното боравене и поддържа по-предвидим производствен работен процес.
Покритието на гърлото 29/25 и оформлението с 96 кухини правят този тип матрица подходяща за операции по опаковане, които изискват значителни обеми PET заготовки. Пригодността на готовата бутилка зависи от дизайна на гърлото, теглото на заготовката, класа на смолата, геометрията на бутилката и предвидените условия за пълнене.
Не всяко покритие на гърлото 29/25 е взаимозаменяемо с всяка капачка на бутилка или линия за пълнене. Производителите трябва да проверят чертежите на затваряне, елементите за видимо отваряне, изискванията за запечатване и приложимите стандарти за опаковане, преди да се ангажират с дизайн на формата.
Изборът на форма с голяма кухина изисква преглед на цялата производствена система, а не сравнение само на броя на кухините или покупните цени. Технически подходящата форма трябва да съответства на машината, смолата, дизайна на бутилката, производствената цел и ресурсите за поддръжка, налични във фабриката.
За допълнителни подробности за продукта, прегледайте 96-кухината на Daelong с 29/25 гърла за PET заготовки с порта с иглена клапа и по-широката гама от решения за PET заготовки за форми.
Дори една прецизно проектирана форма изисква редовна поддръжка, за да поддържа постоянна производителност. В система с 96 кухини малък проблем, засягащ няколко кухини, може да генерира значителен брой дефектни части, ако остане неоткрит.
Превантивната поддръжка може да намали неочакваните престои и да направи подмяната на компонентите по-предсказуема. Подходящият интервал на поддръжка трябва да се основава на производствените условия, качеството на смолата, работните часове, резултатите от проверката и препоръките на производителя.
Формовъчна форма за PET заготовка с 96 кухини съдържа 96 формовъчни кухини и може да произведе до 96 заготовки за пълен цикъл на инжектиране, когато всички кухини работят правилно. Действителната производствена продукция зависи от времето на цикъла, производителността на машината и степента на приемане на продукта.
Обозначението 29/25 идентифицира предвидената конфигурация за покритие на врата. Точните размери и интерфейсът на затваряне трябва да бъдат потвърдени с помощта на одобрения инженерен чертеж, за да се осигури съвместимост с избрания дизайн на капачката и бутилката.
Система с шибър с иглен вентил контролира навлизането на стопилката през подвижни щифтове на клапана. С подходящ дизайн и настройки на процеса, той може да подобри консистенцията на затвора, да поддържа контролирано пълнене и да намали някои дефекти, свързани с затвора, при леене под налягане в голям обем.
Делонг уточнява съвместимостта с машини за леене под налягане на Nestal, оборудвани с роботна система с пет станции. Точният модел на машината и изискванията за интерфейс трябва да бъдат потвърдени преди поръчка, включително сила на затягане, капацитет на впръскване, размери на плочата и подробности за автоматизацията.
Публикуваните спецификации включват германска стомана 2316 за кухината, сърцевината и пръстена на врата; Япония SKD51 стомана за щифта на клапана; берилиева мед за дюзата на горещия канал; H13 стомана за колекторна плоча; и P20 инструментална стомана за основната плоча. Окончателните изисквания за материал и твърдост трябва да бъдат потвърдени в спецификацията за покупка.
Производителите трябва да поддържат балансирани температури на горещия канал, подходящи параметри на впръскване, ефективно охлаждане и чисти формовъчни повърхности. Редовното вземане на проби от кухина по кухина и превантивната поддръжка помагат да се идентифицират отклоненията, преди те да причинят масово отхвърляне.
Осигурете чертежа на гърлото, теглото и размерите на заготовката, предвиденото приложение на бутилката, модела на инжекционната машина, производствената цел, спецификациите на смолата, изискванията за автоматизация и предпочитания график за доставка. Тези подробности помагат на производителя да оцени съвместимостта и да подготви по-точно предложение.
96-кухина PET заготовка за заготовки със система от иглени клапани може да бъде ценна инвестиция за производителите на опаковки, които търсят висок производствен капацитет, повтарящо се качество на заготовката и съвместимост с автоматизирани операции за леене под налягане. Дългосрочната му стойност зависи от прецизното инженерство, подходящите материали, балансираното пълнене и охлаждане, надеждната интеграция на машината и дисциплинираната поддръжка.
Делонг съчетава своя опит в производството на шприцформи с продуктов дизайн, предназначен за производство на PET преформи в голям обем. Преди да вземат решение за покупка, производителите трябва да оценят техническите чертежи, да потвърдят съвместимостта на машината и да установят ясни критерии за приемане за изпитания на матрици и окончателна доставка.
Търсите надеждно решение за PET преформи за вашата производствена линия? Свържете се с Делонгза да обсъдим вашите спецификации на врата 29/25, дизайн на заготовка, конфигурация на машината и изисквания за изход. Посетете продуктовата страница или се свържете с нас, за да поискате технически подробности и оферта, съобразена с вашите производствени нужди.


